
Te sale la alarma a media noche, la línea sigue parada y el técnico ya va por la tercera bodega buscando una boquilla, una manguera o un sello que “seguro estaba por aquí”. En ese punto, la discusión sobre la herramienta más barata ya perdió sentido. Lo que manda es si tienes la pieza correcta, el proveedor correcto y un sistema de mantenimiento que no dependa de la memoria de un turno cansado.
En planta, las herramientas para mantenimiento industrial no se compran para verse completas en el almacén. Se compran para que el paro no crezca por culpa de una pieza faltante, un repuesto incompatible o una decisión de compra basada solo en precio. Si tu operación en México sigue resolviendo todo con urgencias, este tema te cae de frente, porque el costo real está en el tiempo muerto, no en la etiqueta.
Índice
- Cuando el paro empieza por una herramienta que no estaba
- Del taller correctivo a la disciplina de confiabilidad
- Tipos de herramientas que realmente sostienen una planta
- Cuánto cuesta el mantenimiento en números mexicanos
- Cómo elegir por fiabilidad y costo total de propiedad
- Refacciones críticas que siempre deben estar en stock
- Consolidar proveedores para acortar cada paro
- Plan de acción de 30 días para tu próxima decisión
Cuando el paro empieza por una herramienta que no estaba
A las tres de la mañana no falla la teoría, falla el inventario. El operador reporta caída de presión, el técnico llega, abre el equipo, y resulta que falta la boquilla correcta, la manguera compatible o el sellado que evita volver a desmontar todo al día siguiente. Esa es la clase de paro que irrita doble, porque no nació de una avería compleja, nació de una compra mal pensada.
La compra industrial madura no pregunta solo cuánto cuesta la herramienta. Pregunta cuánto te cuesta no tenerla cuando el activo la necesita, quién la respalda, qué refacciones consume y si puedes repetir la intervención sin improvisar. En otras palabras, la decisión no es herramienta sí o no, es si esa herramienta se integra a un sistema que reduce el tiempo muerto.
Regla práctica: si una herramienta no viene acompañada de refacciones críticas, compatibilidad documentada y un proveedor que responda, no es una solución, es una apuesta.
Ese enfoque cambia por completo la lógica de abastecimiento. Ya no se trata de llenar anaqueles con marcas distintas, sino de definir qué instrumentos deben estar siempre disponibles, cuáles se pueden consolidar por familia y qué consumibles conviene tener por lote para no frenar la línea por una pieza menor. En plantas mexicanas con presión de continuidad operativa, ese criterio vale más que cualquier folleto.
Del taller correctivo a la disciplina de confiabilidad
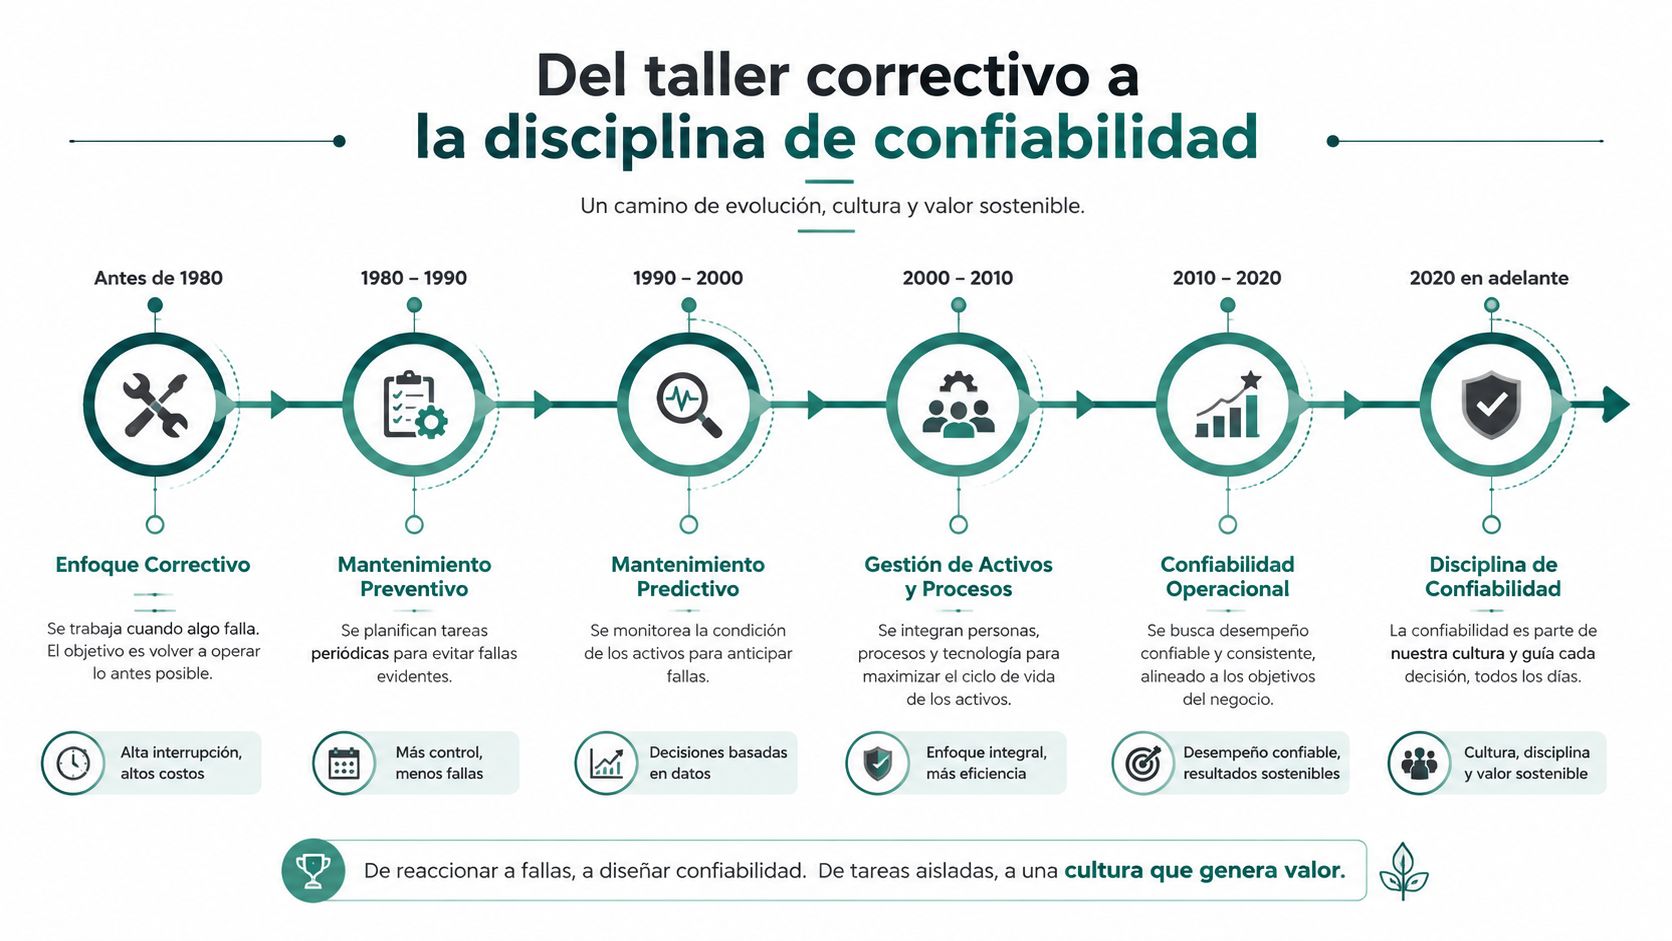
El mantenimiento industrial evolucionó desde casos tempranos en fundiciones de Estados Unidos y en sectores militares durante la Primera Guerra Mundial, hasta volverse una práctica mecánica extendida en plantas industriales y transporte. La revisión histórica publicada por la UPV ubica esa consolidación para 1920 (evolución histórica del mantenimiento). Ese dato importa porque explica por qué hoy no alcanza con reaccionar cuando algo falla.
La siguiente ruptura llegó a finales de los años 60, cuando se empezaron a aplicar de forma sistemática técnicas de fiabilidad para calcular costos por fallas y la rentabilidad del mantenimiento. Desde ahí cambió la lógica de selección de herramientas, refacciones y procedimientos. La prioridad dejó de ser solo reparar, y pasó a repetir la reparación con trazabilidad, comparar resultados y evitar que la misma falla regresara por una intervención mal hecha o por una pieza incompatible.
Lo que cambió en planta
La diferencia entre un taller correctivo y una disciplina de confiabilidad está en la repetibilidad. Cuando cada técnico resuelve a su manera, el inventario se desordena, la compra se fragmenta y el activo queda dependiendo de quién estaba de turno. Cuando la intervención sigue un procedimiento, la refacción correcta se vuelve predecible y el proveedor puede sostener ese estándar.
En la compra industrial eso se nota rápido. La planta que sigue operando con lógica reactiva necesita herramientas que midan, aíslen fallas y documenten resultados. La planta que ya trabaja con criterio de confiabilidad necesita además compatibilidad entre piezas, stock mínimo definido y un abastecimiento que no rompa el ritmo del programa de mantenimiento.
El cambio no está en comprar más cosas. Está en comprar menos veces lo equivocado.
Tipos de herramientas que realmente sostienen una planta
En planta yo separo las herramientas para mantenimiento industrial por función, no por catálogo. La primera familia es la de diagnóstico, donde entra el multímetro industrial. Si no puedes medir voltaje, corriente y resistencia con precisión, estás adivinando si el motor, el solenoide o el sensor realmente falló, o si el problema viene del cableado, contactos o suministro eléctrico (herramientas esenciales de mantenimiento). Esa distinción te ahorra reemplazos innecesarios y retrabajos.
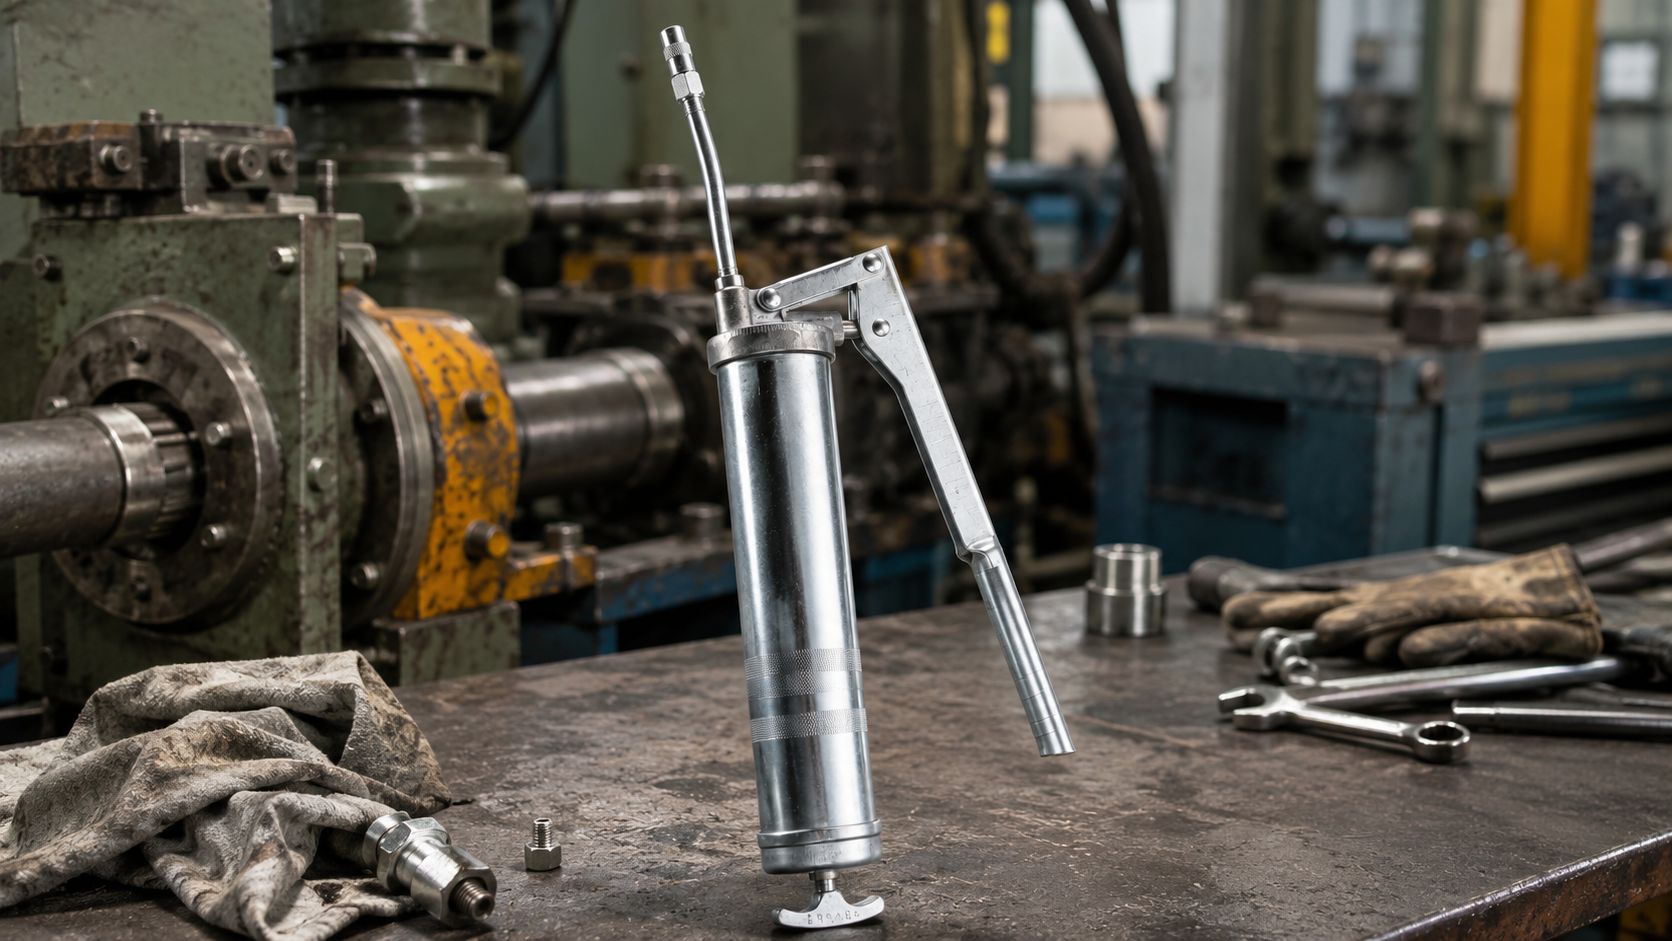
La segunda familia es apriete y sujeción. Aquí importa el control, no la fuerza bruta. Llaves, dados, pinzas y accesorios deben tener tolerancias coherentes con el activo atendido, porque un ajuste mal hecho puede convertir una intervención corta en otro paro al día siguiente. La tercera familia es lubricación y engrase, donde un inyector manual eficaz sigue siendo crítico en talleres y mantenimiento industrial por una razón simple, entrega control preciso donde el sistema automático no siempre llega.
Lo que sí vale revisar antes de comprar
No compres por “versatilidad” si la herramienta se va a usar para una sola aplicación. Conviene estandarizar kits por aplicación, eléctrica, mecánica ligera y lubricación, para que cada técnico llegue con lo que de verdad necesita y no con una caja llena de piezas muertas. Ese criterio también acelera el MTTR, porque reduces el tiempo perdido buscando el instrumento correcto.
En lubricación, un ejemplo útil es el Inyector de Grasa Manual 500 cc Uso Rudo, que está pensado para tareas de engrase y mantenimiento exigente, con capacidad de 500 cc y presión de trabajo de hasta 5000 PSI, además de compatibilidad con refacciones EMYASA. Su valor no está en adornar el almacén, sino en sostener una rutina de mantenimiento que no dependa de improvisar.
La otra mitad del criterio es la logística. Este catálogo de inyectores manuales muestra por dónde conviene pensar el abastecimiento, pieza individual cuando haces prueba o reemplazo puntual, y por volumen cuando quieres continuidad para taller o distribuidor.
Cuánto cuesta el mantenimiento en números mexicanos
Los números ponen orden rápido. Una referencia sectorial indica que los costos de mantenimiento suelen representar entre 15% y 40% de los costos totales de producción, así que la compra de una herramienta no es un gasto menor, es una decisión que toca el costo de producir (estadísticas de mantenimiento). Si una pieza falla antes de tiempo o te deja sin repuesto, el impacto ya está dentro de ese rango de costo.
La misma referencia muestra que en 2018 aproximadamente 53% de las instalaciones ya usaban un CMMS para monitorear mantenimiento, mientras 55% seguían apoyándose en hojas de cálculo y horarios y 44% todavía usaban papel. Esa mezcla dice mucho de México, porque todavía conviven el registro manual, la hoja compartida y el software, y cada salto entre formatos mete retrasos y errores de trazabilidad (estadísticas de mantenimiento).
Qué me dice eso como comprador
Si todavía dependes de papel o de Excel para rastrear consumibles, el almacén no tiene visibilidad real de rotación ni de faltantes. Ahí aparecen los paros por refacción crítica que “sí estaba comprada”, pero nadie localiza a tiempo. La compra inteligente no separa herramienta física de control digital, las amarra.
El mantenimiento predictivo creció del 47% al 51% entre 2017 y 2018, mientras el trabajo hasta fallar bajó del 61% al 57%; además, el personal de mantenimiento todavía prefería el preventivo en 80% de los casos (estadísticas de mantenimiento). No hace falta adornar esos números. La planta se mueve hacia modelos más controlados, pero la base física, bombas manuales, inyectores de grasa y refacciones compatibles, sigue siendo la que sostiene el método cuando el turno aprieta.
Cómo elegir por fiabilidad y costo total de propiedad
No compres la herramienta más barata. Compra la que te deje menos expuesto. Ese es el filtro correcto cuando trabajas con activos que no pueden esperar a que llegue un repuesto desde otro estado o desde otro país.
Las preguntas que sí debes hacer
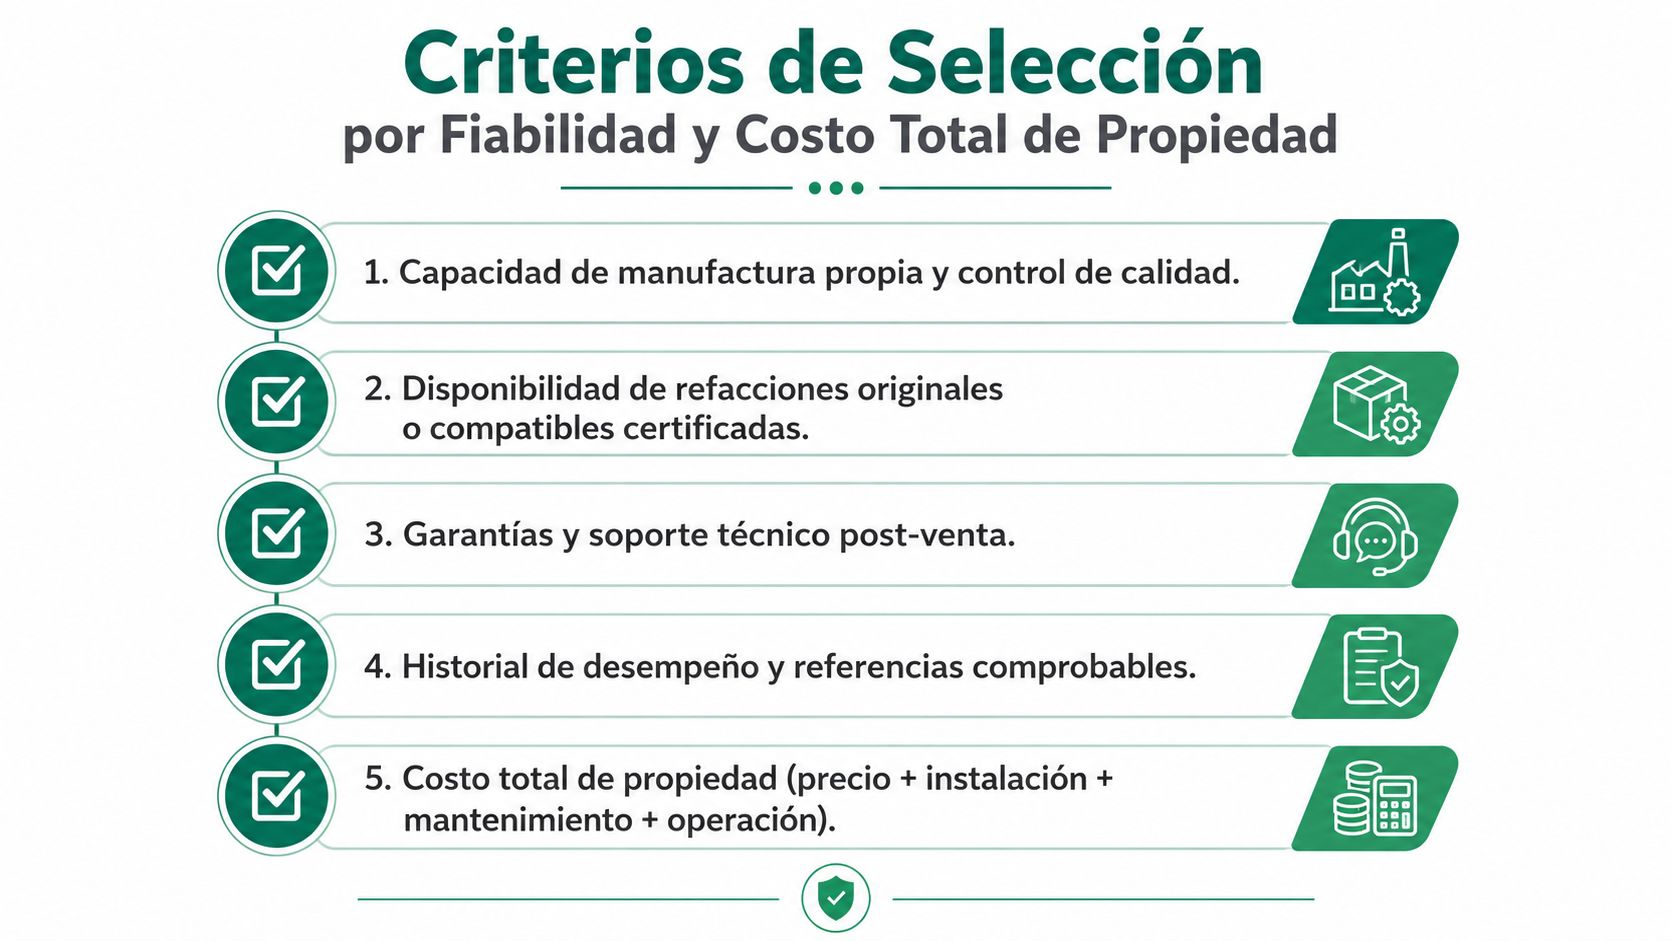
Primero, pide evidencia de capacidad de manufactura propia y control de calidad. Si el proveedor no puede sostener repetibilidad, tú vas a heredar variación entre lotes. Segundo, pregunta por refacciones originales o compatibles certificadas, porque una herramienta sin continuidad de partes se convierte en desecho cuando falla una pieza menor.
Tercero, exige claridad sobre garantía y soporte postventa. No basta con que la herramienta llegue. Debe seguir operando cuando el técnico la usa diario y cuando una pieza de desgaste necesita reemplazo. Cuarto, revisa historial de desempeño y referencias comprobables, porque en compras industriales la promesa comercial pesa menos que la consistencia real.
Criterio de planta: si dos opciones se ven parecidas, elige la que reduce tu costo logístico de reposición, no la que solo baja el precio de compra.
Cómo leer el costo total de propiedad
El costo total de propiedad no termina en el ticket. Incluye precio, instalación, mantenimiento y operación. Una herramienta con piezas fácilmente localizables, estándar de materiales claro y soporte consistente suele salir mejor que una barata que te obliga a parar por un sello o una boquilla imposible de reemplazar.
Aquí también entra la estandarización por kit. Si tu equipo lleva la misma lógica de medición, apriete y lubricación en toda la planta, compras menos variantes, capacitas más rápido y reduces el tiempo muerto. Ese orden no lo logra una compra aislada, lo logra un criterio común que el almacén y mantenimiento respetan.
Refacciones críticas que siempre deben estar en stock
El inventario crítico no se define por intuición, se define por historial de fallas y por criticidad del activo. En una planta mexicana, una boquilla pequeña puede parar más que una herramienta grande si esa pieza es la que cierra el circuito de engrase o la que permite terminar el servicio sin desmontar otra vez.
Un caso típico en taller
Un técnico recibe un inyector de grasa con pérdida de desempeño. Si tiene la pieza correcta, cambia la manguera flexible, la boquilla o el sello y sale del paso. Si no la tiene, el equipo queda incompleto, se improvisa una adaptación y el problema vuelve al siguiente turno. Ahí es donde conviene pensar por familias de refacciones, no por compras sueltas.
Las refacciones que más sentido tienen para stock crítico son las que sufren desgaste repetido o las que bloquean la operación completa cuando fallan. En este tipo de equipos entran boquillas, mangueras, sellos de copa, manijas, émbolos con sello y clips de palanca. Cuando el proveedor ofrece piezas por caja o en presentación mayorista, la reposición es más limpia y el costo unitario suele ser más manejable para distribuidores y talleres.
La referencia de mayoreo de EMYASA para reposición de inyectores de grasa, incluida en su colección de refacciones al mayoreo, es útil como modelo de abastecimiento: piezas compatibles, compra por volumen y reposición enfocada en continuidad operativa. En su portafolio aparecen consumibles como manguera flexible de 12 pulgadas en paquete de 50 piezas y boquilla de acero en paquete de 50 piezas, lo que encaja con la lógica de stock para mantenimiento repetitivo.
Cómo definir el mínimo
- Prioriza por criticidad: si la pieza detiene un activo clave, entra al stock mínimo aunque parezca simple.
- Compra por rotación real: si la pieza se usa repetidamente, considera presentación por caja para evitar quiebres.
- Separa prueba de operación: una muestra sirve para validar, el stock crítico sirve para sostener turno.
- Exige compatibilidad documentada: si no está clara, no la metas al inventario crítico.
- Revisa sellos y desgaste: son baratos solo hasta que provocan otro desmontaje.
Consolidar proveedores para acortar cada paro
Fragmentar proveedores te quita tiempo. Cada taller distinto suma llamadas, validaciones, tiempos de respuesta y el riesgo de que una pieza no coincida con la siguiente. En planta, consolidar no es un capricho administrativo, es una forma directa de acortar diagnóstico, pedido y entrega.
Un proveedor industrial integral en México debería mostrar manufactura propia, catálogo de refacciones compatibles, certificaciones como ISO 9001:2015 e ISO 14001, calificaciones de soldadura, cobertura logística nacional y capacidad de exportación. Si además concentra corte, doblez, maquinado, soldadura, fundición, inyección de plástico y pintura en polvo, te evita coordinar múltiples talleres y reduce puntos de falla en la cadena de suministro.
Un solo interlocutor técnico y logístico resuelve más rápido que cinco talleres que se pasan la responsabilidad entre sí.
Eso no implica comprar todo a un solo proveedor por inercia. Implica elegir proveedores que realmente sostengan calidad, repetibilidad y respuesta. Especialidades EMYASA SA de CV encaja en ese tipo de operación por su portafolio de bombas de aire manuales, inyectores de grasa, refacciones propias y servicios metalmecánicos de precisión bajo contrato, con alcance nacional y capacidad de exportación. Para compras industriales, esa combinación ayuda cuando quieres estandarizar pieza, abastecimiento y respaldo técnico sin abrir demasiadas líneas de negociación.
Si vas a evaluar distribuidores o compras por volumen, conviene revisar su sección para distribuidores antes de repartir tu demanda entre varios proveedores que solo te alargan el paro.
Plan de acción de 30 días para tu próxima decisión
La planta que sigue reaccionando a todo no necesita más teoría, necesita disciplina de compra. En los primeros siete días, levanta tu inventario actual de herramientas y refacciones críticas, marca qué pieza detiene un activo y mapea quién te la surte hoy. En la segunda semana, aplica el criterio de costo total de propiedad a las tres compras próximas, no solo al precio de lista.
En la tercera y cuarta semana, consolida proveedores donde sí tenga sentido, define niveles mínimos de stock por criticidad y corta las referencias que solo complican el almacén. Si el equipo aún depende de papel, WhatsApp o búsquedas de último minuto, eso ya te está diciendo que el sistema es reactivo.
Mide cuatro cosas sin excusas, tiempo medio entre fallas, tiempo medio de reparación, porcentaje de paros no planeados y cobertura de refacciones críticas. Si esos indicadores no mejoran, el problema no fue la herramienta, fue la compra sin criterio y el abastecimiento sin control.
Si quieres aterrizar todo esto en una compra que sí aguante la operación, revisa el portafolio de Especialidades EMYASA SA de CV. Fabrican y comercializan soluciones de lubricación, bombas manuales y refacciones que ayudan a ordenar mantenimiento, stock y reposición en plantas que no pueden darse el lujo de parar por una pieza menor.
Produced via the Outrank app